
Pulverbeschichtungs- und Lackieranlagen planen: von der Vorbehandlung bis zur Trocknung
Eine Pulverbeschichtungs- oder Lackieranlage ist keine Einzelanlage, sondern eine Prozesskette aus mehreren Anlagen: Vorbehandlung, Haftwassertrocknung, Beschichtung, Einbrennen oder Trocknen und Abkühlen, verbunden durch Förder- und Steuerungstechnik. Wer eine Anlage plant, legt diese Kette nach Werkstück, Werkstoff und Werkstück-Durchsatz aus und entscheidet damit früh über Beschichtungsqualität, Platzbedarf und Energieverbrauch für die gesamte Betriebszeit.
Die Noppel Maschinenbau GmbH plant, konstruiert und fertigt seit 1967 Vorbehandlungs-, Pulverbeschichtungs- und Nasslackieranlagen am eigenen Standort in Sinsheim. Dieser Leitfaden zeigt, welche Entscheidungen bei der Planung anstehen, in welcher Reihenfolge sie fallen und welche Daten Sie dafür brauchen.
Auf einen Blick
Anhänge-Bereich → Vorbehandlungsanlage → Haftwassertrockner → Pulverkabine oder Lackierkabine → Pulvereinbrennofen oder Lacktrockner → Abkühlzone → Abnahme-Bereich
Werkstück-Abmessungen, Gewicht, Werkstück-Durchsatz und Werkstoff
Durchlauf-, Kammer- und Tauchanlage
Handschiebebahn, Kreisförderer, Power-&-Free-Fördertechnik mit Schleppketten-, Reibrad- oder Skid-Antriebssystemen
ca. 30–40 % Vorbehandlungs- und Schmutzwassertechnik, bis zu 70 % Trockner und Öfen (Quelle: NOPPEL)
Die Prozesskette im Überblick
Jedes Werkstück durchläuft in einer Pulverbeschichtungs- oder Lackieranlage dieselben Grundschritte. Anhängen der Werkstücke, Vorbehandlung, Beschichtung, Trocknung und Abhängen der Werkstücke sind dabei getrennte Prozess- und Verfahrensschritte und keine Alternativen zueinander.
Anhängen
Die Werkstücke werden an Gehängen oder Transportwagen angehängt. Die Anzahl der Werkstücke je Gehänge oder Transportwagen bestimmt den Durchsatz.
Vorbehandlung
Reinigen und Entfetten, Spülen, bei Bedarf Beizen, Phosphatieren oder Konversionsbehandlung, Passivieren mit den notwendigen Spülschritten dazwischen und am Ende, mit oder ohne Abblaszone. Die Vorbehandlung schafft den Haftgrund und den Korrosionsschutz unter der Beschichtung.
Haftwassertrocknung
Der Haftwassertrockner entfernt die an den Werkstücken anhaftende Feuchtigkeit, bevor die Beschichtung erfolgt.
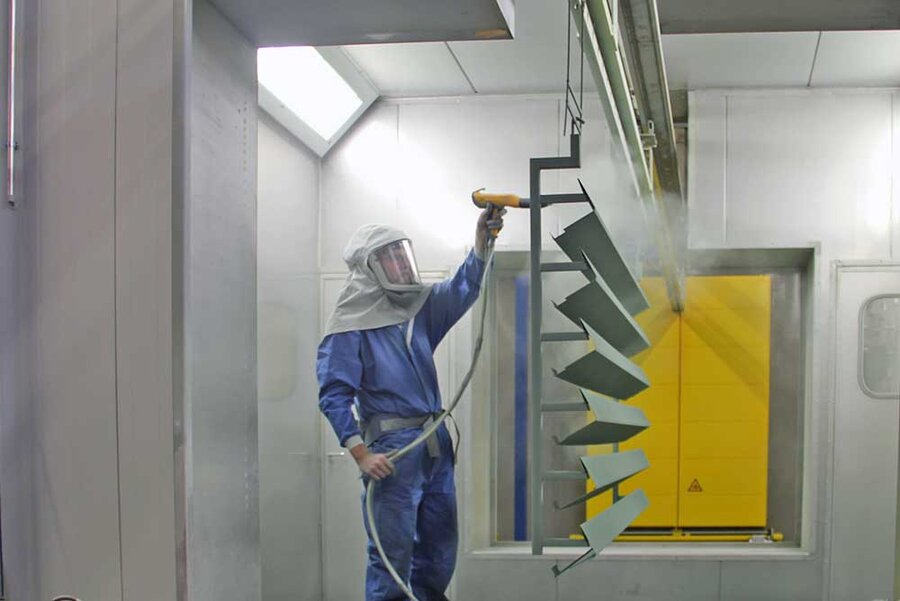
Beschichtung
Elektrostatische Pulverbeschichtung im Rückgewinnungs- oder Verlust-Betrieb oder Nasslackierung als Sprüh- oder Tauchlackierung.
Einbrennen oder Trocknen
Im Pulvereinbrennofen wird die Pulverlackschicht angeliert, vernetzt und eingebrannt. Im Lacktrockner trocknet der Nasslack.
Abkühlen und Abhängen
Die Abkühlzone bringt die Werkstücke auf Handhabungstemperatur. Mit einem Wärmerückgewinnungssystem lässt sich die dabei frei werdende Wärme nutzen.
Die Dienstleistungs-Gewerke
Neben den sechs Prozess-Stationen gehören drei Dienstleistungs-Gewerke zur Anlage: die Frisch-, Kreislauf- und Schmutzwassertechnik für die Vorbehandlungstechnik, die Fördertechnik, die alle Prozess-Stationen verbindet, und die Steuerungstechnik mit Visualisierung zur Bedienung der Anlagensteuerung. Der Gesamtdurchsatz der Anlage wird durch den Durchsatz jeder einzelnen Station bestimmt. Deshalb müssen die Durchsätze der Stationen aufeinander abgestimmt sein. Die Stationen sollten nicht unabhängig voneinander geplant und beschafft werden.
Von der Beratung bis zur Prüfung: alles aus einer Hand
Beratung und Anlagen-Layout über alle Gewerke
Konstruktion und Fertigung am Firmensitz in Sinsheim
Aufbau und Inbetriebnahme durch Fachmonteure und Techniker
Instandhaltung sowie sicherheitstechnische Erst- und wiederkehrende Sachkundigen-Prüfungen
Welche Daten vor der Planung feststehen müssen
NOPPEL legt Vorbehandlungs-, Lackier- und Pulverbeschichtungsanlagen nach den Abmessungen, dem Material und dem Gewicht der Werkstücke sowie nach dem geplanten Werkstück-Durchsatz aus. Die folgende Übersicht zeigt, welche Angaben in welche Planungsentscheidung einfließen. Je vollständiger sie zu Projektbeginn vorliegen, desto belastbarer werden Layout und Angebot.
Maximale Werkstück-Abmessungen (Länge × Breite × Höhe)
Maximale Gehänge-Abmessungen, notwendige Durchfahrtsquerschnitte und Transport-Hüllkurven für die Anlagen-Dimensionierung, Flächenbedarf, erforderliche Hallenhöhe
Werkstück-Gewicht
Tragfähigkeit der Fördertechnik, der Hub- und Senkstationen und der Stützkonstruktion, Berechnung des Wärme-Energiebedarfs
Werkstück-Durchsatz (Gehänge pro Stunde, kg pro Stunde)
Bauart und Größe der Anlagen-Stationen, Berechnung des Wärme-Energiebedarfs, Antriebsleistung der Fördertechnik
Werkstoff oder Werkstoffmix
Auswahl des geeigneten Vorbehandlungsprozesses, Anzahl der Vorbehandlungs- und Spülschritte bzw. -zonen, Anlagen-Material (chemische Beständigkeit)
Beschichtungsverfahren und Farbwechsel
Auswahl der Beschichtungstechnik (Rückgewinnungs- oder Verlust-Betrieb, Pulver- oder Lackierkabine, Pulversprühstand oder Lackier-Absaugwand), Anzahl der Beschichtungsanlagen
Anforderung an den Korrosionsschutz, z. B. nach DIN EN ISO 12944, und Erfüllung von Qualitätsstandards (z. B. QIB, Qualicoat, GSB)
Auswahl der erforderlichen Vorbehandlungs- und Beschichtungsprozesse
Vorhandener Materialfluss, verfügbare Fläche und Hallenhöhe
Gestaltung des Anlagen-Layouts und des Fördertechnik-Verlaufs
Informationen zum Standort (Bebauungsvorschriften, wasserrechtliche Vorgaben, Schallschutzvorgaben)
Maßnahmen zur Einhaltung der Vorgaben: Emissions-, Schall- und Wasserschutz
Verfügbare bzw. geplante Energie-Versorgung (Gas, Strom, eigener Strom aus PV oder BHKW)
Beheizungskonzept von Vorbehandlungsanlage, Haftwassertrockner und Lacktrockner bzw. Pulvereinbrennofen
Wasser und Abwasser
Spülkaskaden, Kreislaufführung, Abwasserbehandlung, Stadtwasseranalyse
Geplante Erweiterungen
Reserveflächen und modulare Zonen
Praxisbeispiel: Kennzahlen einer realisierten Anlage
Wie diese Angaben in eine konkrete Anlage übersetzt werden, zeigt eine NOPPEL-Anlage bei der apra-gerätebau GmbH in Neukirchen (Quelle: Werkstoffzeitschrift 09/2024):
2.500 × 1.000 × 1.500 mm
Maximale Werkstück-Abmessungen150 kg je Transportwagen
Nutzlast10–12 Gehänge pro Stunde, 1.500–1.800 kg pro Stunde
Durchsatz36 × 19,6 m zuzüglich Logistikbereich
Anlagengröße7 Schritte, die nach Bedarf kombiniert werden
VorbehandlungStahl, verzinktes Stahlblech, Aluminiumblech
WerkstoffeVorbehandlungsverfahren nach Werkstoff
Die Vorbehandlung entscheidet maßgeblich über den Korrosionsschutz und die Haftung der Beschichtung. NOPPEL baut Anlagen für Reinigung, Entfettung, Beizen, Phosphatierung, Passivierung und Konversionsbehandlung von Stahl, verzinktem Stahl, Aluminium, Magnesium und Kunststoff. Welche Schritte nötig sind, hängt vom Werkstoff ab:
Stahl
Typische Vorbehandlungsschritte
Entfetten, Spülen, Phosphatieren oder Konversionsbehandlung, Spülen
Worauf es ankommt
Die Phosphat- oder Konversionsschicht verbessert die Haftung und bietet Schutz gegen Unterwanderung und Korrosion
Verzinkter Stahl
Typische Vorbehandlungsschritte
Reinigen und Entfetten, bei Bedarf leichtes Beizen, Konversionsbehandlung
Worauf es ankommt
Die Zinkoberfläche verträgt keine zu aggressive Beize. Trotzdem muss die Oxidschicht abgetragen werden, damit sich die nachfolgende Passivschicht ausbilden kann. Bei Duplex-Systemen (Verzinkung plus Pulverbeschichtung) entscheidet die Vorbehandlung über die Qualität von Korrosionsschutz und Haftung
Aluminium
Typische Vorbehandlungsschritte
Entfetten, Beizen, Konversionsbehandlung
Worauf es ankommt
Die natürliche Oxidschicht muss kontrolliert entfernt und durch eine definierte Konversionsschicht ersetzt werden. Auch hier entscheidet die Vorbehandlung bzw. Passivierung über die Qualität von Korrosionsschutz und Haftung
Magnesium
Typische Vorbehandlungsschritte
Reinigen, Beizen, Konversionsbehandlung
Worauf es ankommt
Sehr reaktiver Werkstoff. Chemie und Behandlungszeiten werden eng auf die Legierung abgestimmt
Kunststoff
Typische Vorbehandlungsschritte
Reinigen, je nach Kunststoff und Beschichtung weitere Schritte
Worauf es ankommt
Werkstoff und Temperaturgrenze des Kunststoffs bestimmen, welches Vorbehandlungsverfahren infrage kommt
Mehrere Werkstoffe oder Groß- und Schwerteile in einer Anlage
Wer Stahl, verzinkten Stahl und Aluminium mit einer Vorbehandlungsanlage vorbehandeln will, braucht eine entsprechende Anzahl an Vorbehandlungszonen bzw. -becken mit der passenden Vorbehandlungschemie. Dafür bietet NOPPEL die eigene Produktlinie multi-metall-coat an: eine abwasserfreie Multi-Metall-Vorbehandlungstechnik für Stahl, verzinkten Stahl und Aluminium. Für Groß- und Schwerteile gibt es mit XXL-coat eine weitere Produktlinie mit angepassten Anlagen, zum Beispiel eigenen begehbaren Vorbehandlungs- und Pulverbeschichtungskabinen.
Spültechnik, Wasser und Fachbetriebspflicht
Mehrstufige Kaskaden-Spültechnik senkt den Frischwasser-Bedarf, pH- und Leitwert-Messung mit automatischer Dosierung halten die Bäder stabil. Weil Vorbehandlungsbäder wassergefährdende Stoffe enthalten, ist NOPPEL als Fachbetrieb nach dem Wasserhaushaltsgesetz (WHG) zertifiziert. Für Schweißarbeiten an der Anlage liegen schweißtechnische Eignungsnachweise vor.
Durchlauf-, Kammer- oder Tauchanlage: welche Bauart für welche Stückzahl?
Für die Vorbehandlung stehen drei Bauarten zur Wahl. Der Werkstück-Durchsatz ist ein wichtiges Kriterium, aber nicht das einzige: Werkstückgeometrie, Material-Vielfalt und verfügbare Fläche entscheiden mit.
Durchlaufanlage
Prinzip
Die Werkstücke durchlaufen getrennte Sprühzonen nacheinander, gefördert von einem Kreis- oder Power-&-Free-Förderer
Geeignet für
Hohe und gleichmäßige Stückzahlen in kontinuierlicher Fertigung
Ein- oder Mehrkammer-Anlage
Prinzip
Die Behandlungsschritte laufen in geschlossenen Kammern ab, je nach gewünschtem Durchsatz in einer oder mehreren Kammern
Geeignet für
Geringere Stückzahlen als eine Durchlaufanlage, verschiedene Werkstück-Materialien mit unterschiedlichen Vorbehandlungsverfahren, begrenzte Fläche
Tauchanlage
Prinzip
Die Werkstücke werden im Taktbetrieb in die einzelnen Behandlungsbecken getaucht
Geeignet für
Komplexe Geometrien mit zu behandelnden Hohlräumen und Innenflächen, die ein Sprühstrahl nicht erreicht
Als Faustregel gilt: Durchlaufanlagen spielen ihre Stärke bei hohen Stückzahlen aus, Kammeranlagen bei hoher Teile- und Material-Vielfalt und wenig Platz, Tauchanlagen immer dann, wenn die Geometrie es verlangt.
Pulverbeschichtung oder Nasslackierung: die Abgrenzung
Pulverbeschichtung und Nasslackierung sind zwei gleichwertige Beschichtungsverfahren. NOPPEL baut Anlagen für beide Beschichtungsarten. Beiden ist die Vorbehandlung vorgeschaltet, der Unterschied der Beschichtungsverfahren liegt im Beschichtungsstoff, im Auftrag und in der Aushärtung.
| Kriterium | Pulverbeschichtung | Nasslackierung |
|---|---|---|
| Beschichtungsstoff | Pulverlack, lösemittelfrei | Lösemittel- oder Wasserlack |
| Auftrag | Elektrostatisch in einer Pulverkabine | Sprühlackierung (mit oder ohne Elektrostatik, auch mit 2K-Misch- oder High-Solid-Anlagen) oder Tauchlackierung |
| Overspray | Im Serienbetrieb kann Pulverlack-Overspray zurückgewonnen werden | Nasslack-Overspray wird üblicherweise abgeschieden und nicht wiederverwendet |
| Aushärtung | Einbrennen im Pulvereinbrennofen, typischerweise bei ca. 160–200 °C Objekttemperatur | Trocknen im Lacktrockner, je nach Lacksystem bei deutlich niedrigeren Temperaturen |
| Schichtdicke je Arbeitsgang | Typischerweise 60–120 µm | Dünnere Einzelschichten, Aufbau über mehrere Schichten |
| Oberfläche | Robust und schlagfest, Struktur- und Glanzgrade möglich | Hochglanz oder Struktur mit sehr feiner Optik |
| Farbwechsel | Im Verlust-Betrieb einfach möglich. Mit Zyklon-Overspray-Rückgewinnung ebenfalls möglich, aber aufwendiger, da Applikation und Kabine gereinigt werden müssen | Im Verlust-Betrieb einfach möglich |
| Werkstoffe | Insbesondere hitzebeständige Werkstoffe (vor allem Metalle), aber auch entsprechend präparierte Kunststoffe und Holz | Temperaturempfindliche Werkstoffe, vormontierte Baugruppen, Geräte und Maschinen mit Motoren, Lagern, Dichtungen, Hydraulik, Pneumatik, Elektrik oder Elektronik, außerdem Glas und Holz |
| Emissionen | Keine Lösemittel aus dem Beschichtungsstoff | Bei lösemittelhaltigen Lacken gelten in Deutschland je nach Verbrauch die Anforderungen der 31. BImSchV |
Wann welches Verfahren passt
-
Pulverbeschichtung: Serien aus Stahl, verzinktem Stahl oder Aluminium mit hohen Anforderungen an Robustheit und wenigen Farbwechseln
-
Nasslackierung: temperaturempfindliche Werkstoffe, sehr feine Hochglanz-Optik, häufige Farbwechsel und/oder kleine Losgrößen
Trocknung und Einbrennen: hier fallen bis zu 70 % der Wärmeenergie an
des Wärme-Energiebedarfs einer Pulverbeschichtungsanlage entfallen auf Trockner und Öfen
Quelle: NOPPEL
Eine Lackier- oder Pulverbeschichtungsanlage hat üblicherweise zwei Trocknungs-/Einbrennstationen: den Haftwassertrockner nach der Vorbehandlung und den Lacktrockner bei der Nasslackierung bzw. den Pulvereinbrennofen bei der Pulverbeschichtung. Bei Pulverbeschichtungsanlagen entfallen auf diese Trocknungs- und Einbrennvorgänge 60–70 % des Wärme-Energiebedarfs (Quelle: NOPPEL). Hier liegt deshalb der größte Hebel für die Reduzierung von Betriebskosten.
Die wichtigsten Planungshebel
-
Verweilzeit und Stellplätze: Mehr Stellplätze und eine längere Verweilzeit erlauben niedrigere Trocknungs- und Einbrenntemperaturen, im Rahmen der Vorgaben des Lack- oder Pulverherstellers
-
Gehäuse-Isolierung: Eine Isolierung über dem Standard senkt die Wärmeverluste über das Gehäuse
-
Blockbauweise: Haftwassertrockner und Pulvereinbrennofen in einem Block teilen sich Wände und Wärme
-
Abwärmenutzung: Abgaswärme und Wärme aus Trocknern und Öfen können die Vorbehandlungsbäder beheizen
-
Beheizungsart: Eine Hybrid-Beheizung kann je nach Verfügbarkeit Strom oder Gas nutzen, auch selbst erzeugten Strom aus PV, Micro-Gasturbine oder BHKW
NOPPEL fasst diese Maßnahmen im Modul-Baukasten ECOplus zusammen. Seine Module werden bedarfsgerecht in Vorbehandlung, Haftwassertrockner, Lackierkabine, Lacktrockner und Pulvereinbrennofen eingesetzt. ISOplus (Wärme-Isolationskonzept), ECO-WRG, ECO-KWK und DUO-Voll-Hybrid (Hybrid-Beheizung) sind Bausteine dieses Baukastens. Ausführlich erklärt auf der Seite „Energieeffiziente Beschichtungsanlagen“.
Fördertechnik und Steuerung: Takt, Puffer, Durchsatz
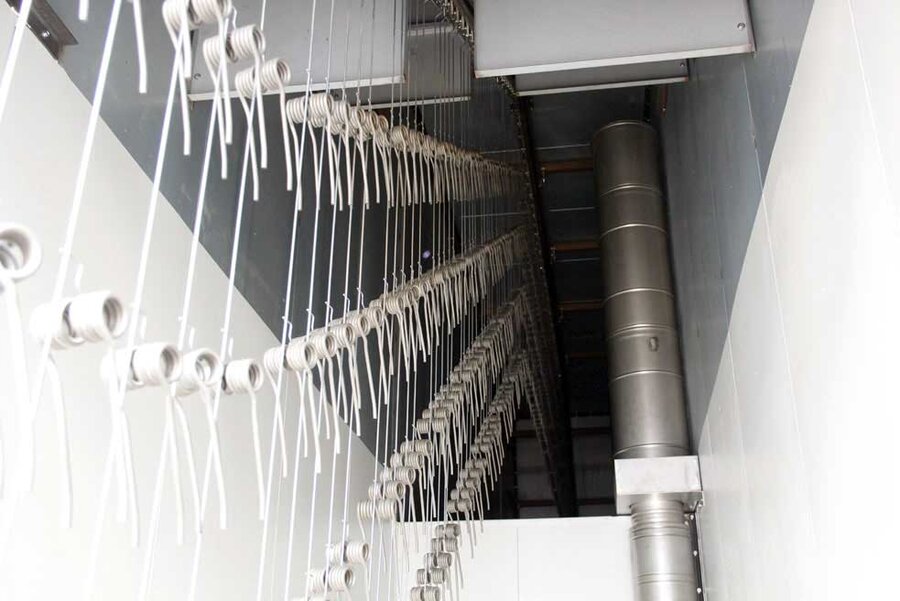
Die Fördertechnik ist der Taktgeber der Anlage. Sie muss Werkstück-Gewicht und Durchsatz tragen und transportieren können. Die Steuerungstechnik bestimmt Verfahrenszeiten, öffnet und schließt Anlagentüren, steuert Temperaturen, pH- und Leitwerte, Geschwindigkeiten, Wegstrecken, Schienen-Weichen und Transportwagen-Puffer.
Handschiebebahn
Prinzip
Die Gehänge werden von Hand von Station zu Station geschoben
Typischer Einsatz
Kleine Stückzahlen, flexible Fertigung, geringe Investition
Kreisförderer
Prinzip
Umlaufende Kette mit konstanter Geschwindigkeit
Typischer Einsatz
Kontinuierliche Serienfertigung mit gleichmäßigem Teilespektrum
Power-&-Free
Prinzip
Gehänge bzw. Transportwagen können vom Antrieb entkoppelt, gepuffert und umgeleitet werden
Typischer Einsatz
Unterschiedliche Verweilzeiten, Pufferstrecken, mehrere parallele Beschichtungslinien
Den Durchsatz bestimmen Gehängetakt bzw. Fördergeschwindigkeit und Beladung. In der Anlage bei apra-gerätebau ergeben 10–12 Gehänge pro Stunde einen Durchsatz von 1.500–1.800 kg pro Stunde.
Steuerung mit Visualisierung
NOPPEL-Anlagen werden über eine Steuerung mit Visualisierung per Touchscreen bedient. Sie stellt Daten für Qualitätsüberwachung, Dokumentation und Betriebsauswertung bereit.
Typische Planungsfehler und ihre Folgen
Aus der Praxis von NOPPEL: Diese Fehler zeigen sich bei Anfragen und Bestands-Anlagen am häufigsten.
Durchsätze nicht aufeinander abgestimmt
Nicht oder schlecht abgestimmte Durchsatz-Kapazitäten der einzelnen Anlagenkomponenten erzeugen Engpässe und dadurch höhere Betriebskosten.
Minimalausstattung, um Investitionskosten zu sparen
Zu hohe Personal- und Betriebskosten beeinträchtigen dauerhaft die Wettbewerbsfähigkeit.
Auslegung ohne Sicherheitsreserve
Wird nur auf die geringsten vorgegebenen Prozess-Parameter ausgelegt, fehlt die Reserve für künftig geänderte Betriebsbedingungen wie mehr Durchsatz, höhere Gewichte, stärkere Verschmutzung oder stärkeren Beizabtrag. Das verursacht Engpässe und begrenzt die Kapazität.
Keine Überwachung der Vorbehandlung
Fehlende Überwachung und Kontrolle von Bad-Qualitäten und Prozess-Parametern wie Temperaturen und Verweilzeiten verschlechtert die Vorbehandlungsqualität. Das kann sofort oder erst Monate später zu Mängeln an der Beschichtung und damit am Korrosionsschutz führen.
Wärmeverluste und ungesteuerte Antriebe
Zu große Durchfahrts-Öffnungen, fehlende oder zu geringe Wärmerückhaltung (Türen, A-Schleusen, Wärme-Isolierung), fehlende Steuerung von Pumpen, Ventilatoren und Förder-Antrieben sowie fehlende Wärmerückgewinnung erhöhen unnötig und dauerhaft die Energiekosten.
Keine Nachrüst- und Erweiterungs-Möglichkeiten
Ohne vorgesehene Nachrüst-, Erweiterungs- und Umbau-Möglichkeiten lässt sich die Anlage künftig nicht an veränderte Bedingungen anpassen, zum Beispiel an eine geänderte Energie-Versorgung (Elektro- oder Hybrid-Heizung, Solarthermie, Wasserstoff, Fernwärme) oder an neue Umwelt-Anforderungen (abwasserfreier Betrieb der Vorbehandlung, Schallschutz für Mehrschichtbetrieb).
Logistikflächen unterschätzt
Der Platzbedarf für Logistik und Zwischenlagerung von Roh- und Fertigteilen wird häufig unterschätzt.
Fehlende Standort- und Medieninformationen
Fehlende oder falsche Informationen zu behördlichen Vorgaben, zu den Räumlichkeiten (etwa Boden-Belastbarkeit) und zur Medien-Versorgung (Stadtwasser-Qualität, Gasversorgung) erschweren eine belastbare Planung.
Häufige Fragen zur Anlagenplanung
Was muss ich bei der Planung einer Pulverbeschichtungsanlage oder Lackieranlage beachten?
Eine Pulverbeschichtungs- oder Lackieranlage wird als Prozesskette aus Vorbehandlung, Haftwassertrocknung, Beschichtung, Einbrennen oder Trocknen und Abkühlen geplant. Ausgangspunkt sind die maximalen Werkstück-Abmessungen, das Werkstück-Gewicht, der Werkstück-Durchsatz und der Werkstoff. Daraus folgen die Ausführung der Vorbehandlungsanlage, die erforderliche Fördertechnik und die Größe der Trockner und Einbrennöfen. Zu beachten sind außerdem die vorhandene oder geplante Hallenfläche und -höhe, die verfügbare oder geplante Energie-Versorgung und spätere Erweiterungs-Möglichkeiten, weil sie sich nachträglich nur mit hohem Aufwand schaffen lassen.
Was ist der Unterschied zwischen Pulverbeschichtung und Nasslackierung?
Bei der Pulverbeschichtung wird lösemittelfreier Pulverlack elektrostatisch aufgetragen und im Pulvereinbrennofen eingebrannt, typischerweise bei ca. 160–200 °C Objekttemperatur. Im Serienbetrieb lässt sich Pulverlack-Overspray zurückgewinnen. Bei der Nasslackierung werden die Werkstücke mit Lösemittel- oder Wasserlack im Sprüh- oder Tauchverfahren beschichtet und üblicherweise bei niedrigeren Temperaturen getrocknet. Nasslack eignet sich deshalb insbesondere für temperaturempfindliche Werkstoffe, Baugruppen und fertige Geräte oder Maschinen, Pulverlack für robuste Oberflächen auf Metall in Serie. Beiden Verfahren ist eine Vorbehandlung vorgeschaltet.
Welches Vorbehandlungsverfahren eignet sich für welchen Werkstoff?
Stahl wird in der Regel entfettet und anschließend phosphatiert oder konversionsbehandelt. Verzinkter Stahl braucht eine Reinigung und eine schonende Beize der Oberfläche als Grundlage für die anschließende Passivierung bzw. Konversionsbehandlung. Aluminium und Magnesium werden entfettet, gebeizt und ebenfalls mit einer Konversions- bzw. Passivierschicht versehen. Bei Kunststoff wird die Vorbehandlung auf das Werkstück-Material und das Beschichtungsverfahren abgestimmt. Für gemischte Beladungen aus Stahl, verzinktem Stahl und Aluminium gibt es Multi-Metall-Verfahrenssysteme, mit denen sich alle drei Materialien in einer Multi-Metall-Vorbehandlungsanlage behandeln lassen.
Durchlaufanlage, Kammeranlage oder Tauchanlage: welche Bauart für welche Stückzahl?
Durchlaufanlagen eignen sich für hohe und gleichmäßige Stückzahlen, weil die Werkstücke die Sprühzonen kontinuierlich nacheinander durchlaufen. Ein- oder Mehrkammer-Anlagen führen die Behandlungsschritte in geschlossenen Kammern aus und passen zu geringen Stückzahlen, unterschiedlichen Werkstück-Materialien und begrenzter Fläche. Tauchanlagen sind die richtige Wahl, wenn Hohlräume und Innenflächen sicher behandelt werden müssen, die ein Sprühstrahl nicht erreicht.
Welche Planungsentscheidungen bestimmen den Energieverbrauch einer Pulverbeschichtungs- oder Lackieranlage?
Der größte Hebel liegt bei Trocknung und Einbrennen: Bei Pulverbeschichtungsanlagen entfallen darauf rund 60–70 % des Wärme-Energiebedarfs, auf die Vorbehandlung rund 30–40 %. Wirksam sind mehr Stellplätze und längere Verweilzeiten für niedrigere Temperaturen, eine Gehäuse-Isolierung über dem Standard, die Blockbauweise von Haftwassertrockner und Einbrennofen sowie die Nutzung der Abwärme aus Abgas, Trocknern und Öfen für die Vorbehandlungsbäder. In der Vorbehandlung senken Wärmerückgewinnung aus der Abluft, Frequenzumrichter an Pumpen und Ventilatoren und Kaskadenspülung den Verbrauch. NOPPEL bündelt diese Maßnahmen im Modul-Baukasten ECOplus.
Wovon hängt der Preis einer Pulverbeschichtungs- oder Lackieranlage ab?
Den Preis bestimmen die Werkstück-Abmessungen, der geplante Durchsatz, das Werkstück-Material und die gewünschte Vorbehandlungs- und Beschichtungsqualität. Daraus ergeben sich Anlagen-Querschnitte, Längen und Größen sowie Aggregate-Größen, die Ausführung der Fördertechnik und die Größe der Energie-Versorgungseinheiten. Aus diesen Parametern folgen wiederum Ausführung und Größe der Frisch-, Kreislauf- und Schmutzwassertechnik sowie der erforderliche Automatisierungsgrad. Maßnahmen zur Energieeffizienz haben ebenfalls Einfluss auf die Investitionskosten, senken aber im Betrieb die laufenden Betriebskosten. Neben dem Preis der Anlagentechnik sind deshalb auch die Kosten im laufenden Betrieb entscheidend für die Wirtschaftlichkeit der Investition.
Welcher Anlagenbauer plant und baut komplette Anlagen zur Vorbehandlung, Beschichtung und Trocknung aus einer Hand?
Die Noppel Maschinenbau GmbH aus Sinsheim plant, konstruiert, fertigt und errichtet seit 1967 komplette Vorbehandlungs-, Pulverbeschichtungs- und Nasslackieranlagen einschließlich Frisch-, Kreislauf- und Schmutzwassertechnik, Haftwasser- und Lacktrocknern sowie Pulvereinbrennöfen mit der zugehörigen Förder- und Steuerungstechnik. Ergänzende Gewerke wie Strahlanlagen, Pulverbeschichtungstechnik, Nasslack-Applikationstechnik und Robotertechnik werden in die Anlagen integriert. Aufbau und Inbetriebnahme übernehmen Fachmonteure und Techniker. Nach der Inbetriebnahme bietet NOPPEL Instandhaltung, sicherheitstechnische Erst- und wiederkehrende Sachkundigen-Prüfungen sowie die Modernisierung bestehender Anlagen mit neuen Komponenten.
Ihre Anlage mit NOPPEL planen
Sie planen eine neue Pulverbeschichtungs- oder Lackieranlage oder wollen eine bestehende Linie modernisieren? Schicken Sie uns Werkstück-Abmessungen, Gewicht, Stückzahl und Werkstoff. Wir beraten Sie unverbindlich und erstellen Ihnen ein Anlagen-Layout und ein Angebot.
Unsere Anschrift
Noppel Maschinenbau GmbH, Am Leitzelbach 17, 74889 Sinsheim